
مطابقة السلسلة مع منتجك
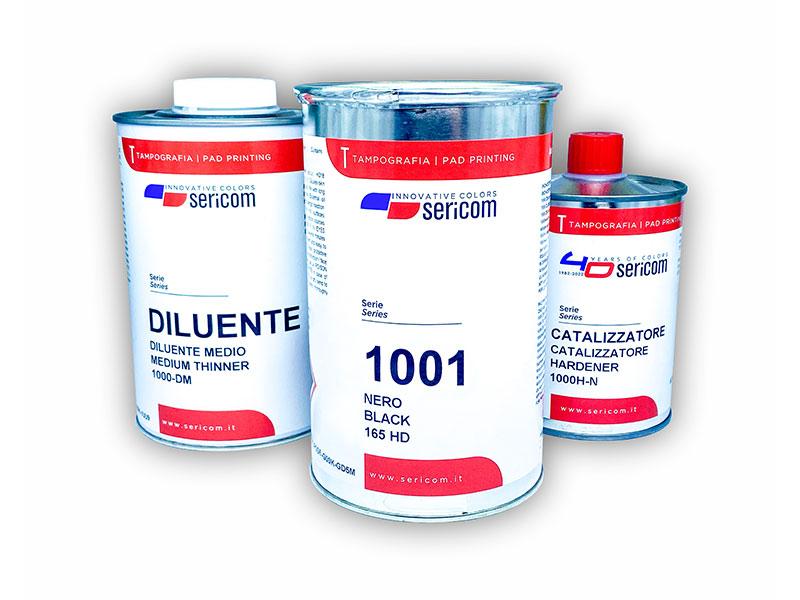
الخطوة الأولى في تقييم Sericom 1001 هي تحديد الخامة الفعلية. لا تقرّر بناءً على اسم المنتج وحده دون معرفة نوع البلاستيك أو طلاء المعدن أو بنية النسيج. جهّز عينة بخامة الإنتاج وسجّل أي معالجة سطحية.
ملاحظات البيانات الفنية
حُفظت أسماء الخامات والنسب والأوقات في هذا القسم من السجلات الفنية للسلسلة. لا تنقل نسبة إضافة إلى سلسلة أخرى؛ اقرأ كل نسبة مع رمز المنتج المجاور وظروف التشغيل.
| نوع الحبر | ثنائي المكوّن |
|---|---|
| وقت التجفيف | 10-15 دقيقة |
| عمر التشغيل | 8 ساعات |
| مقاومة الظروف الخارجية | 5 سنوات |
| خصائص حبر الطباعة بالوسادة | حبر طباعة بالوسادة ثنائي المكوّن سريع الجفاف وجيد التغطية وبلمسة لامعة. يُستخدم في التطبيقات الصناعية التي تتطلب مقاومة ميكانيكية وكيميائية عالية. · تغطية جيدة · تغطية عالية ولمعان ممتاز. · أداء الطباعة · قابلية طباعة جيدة ومقاومة ميكانيكية عالية. · المقاومة الكيميائية · مقاومة ممتازة للأحماض والقلويات والشحوم والمذيبات العضوية والزيوت. · الاستخدام الصناعي · مناسب للتطبيقات التي تتطلب متانة عالية واستخدامًا خارجيًا. |
| تطبيقات حبر الطباعة بالوسادة | الألومنيوم · راتنجات أمينوبلاست · الكربون · راتنجات الإيبوكسي · الزجاج · الحديد · الأسطح المطلية باللك · المعادن · نايلون 6.6 · راتنجات فينولية · البولي أميد · البولي كربونات · البولي يوريثان · الفولاذ المقاوم للصدأ · PETG يتطلب معالجة مسبقة · البولي أسيتال (POM) يتطلب معالجة مسبقة · البوليستر يتطلب معالجة مسبقة · راتنجات الأمينوبلاست والفينول مواد متصلدة حراريًا. تتطلب أسطح PETG وPOM والبوليستر معالجة سطحية مسبقة مناسبة قبل الطباعة. |
| المقاومة الميكانيكية والكيميائية | الأحماض: ممتازة · الكحولات: ممتازة · المذيبات العضوية الأليفاتية: ممتازة · المذيبات العضوية العطرية: ممتازة · القلويات: ممتازة · سائل الفرامل: ممتازة · الديزل: ممتازة · البنزين: ممتازة · التمدد / المرونة / الانحناء: جيدة · صلادة السطح / الاحتكاك: جيدة |
| خصائص التجفيف | يجف الحبر فيزيائيًا بتبخر المذيب. · في درجة حرارة الغرفة · 10-15 دقيقة · فرن بتدوير الهواء عند 50°C · 30-40 ثانية · يبلغ عمر تشغيل خليط الحبر والمصلّب حوالي 8 ساعات عند 20°C. · تقلل الحرارة والرطوبة المرتفعتان عمر التشغيل. يُوصى ببيئة عمل 20-25°C ورطوبة منخفضة. |
| التصلّب بالبلمرة للحبر ثنائي المكوّن | بداية التفاعل · 15 دقيقة · بعد إضافة المحفّز · التصلّب الكامل · 6-7 أيام · عند درجة حرارة لا تقل عن 20°C · تبدأ بلمرة الحبر (عملية التفاعل الكيميائي) بعد إضافة المحفّز بحوالي 15 دقيقة. · عند حد أدنى 20°C، يكتمل تشابك الحبر (التصلّب) خلال حوالي 6-7 أيام. · أقصى صلادة عند 140°C · تحقق طبقة محضّرة بكليشيه 36 ميكرون ومخففة بنسبة 15% بمخفف 1000 DM متوسط السرعة ومعالجة بالفرن عند 140°C لمدة 30 دقيقة بلمرة عالية وأقصى صلادة. |
| مقاومة الظروف الخارجية | مقاومة الظروف الخارجية · 5 سنوات · الثبات الضوئي · 7-8 DIN · مقاومة الظروف الخارجية 5 سنوات. · تتراوح ثباتية أصباغها للضوء بين 7 و8 DIN. · يقلل الخلط مع الورنيش الشفاف 70 TR أو TP، أو الأبيض 160 أو 60 BN، ثبات الضوء ومقاومة الطقس. · يُوصى بإضافة 5-7% من ممتص UV إلى الحبر لتحسين المتانة الخارجية. |
| المستلزمات المساعدة والإضافات | 1000H-N أخضر · تطبيقات خارجية · %17 · 1000H-N · مصلّب · %33 · 1000H-N-00 · مصلّب · %20 · قبل الاستخدام، اخلط الحبر مع المصلّب المناسب بالنسبة المحددة. أضف المخفف بعد مزج المصلّب جيدًا. · 1000 DM · مخفف متوسط السرعة · 1000 DL · مبطئ · 1000 DR · مخفف سريع · أضف المخففات والمبطئات بمتوسط إجمالي يقارب 20% وفق سرعة التجفيف المطلوبة. تؤثر حرارة المحيط ولون الحبر في نسبة التخفيف. · معجون مبطئ بحد أقصى %10 · M 2000/S مثبّت مركز %0,5 · مزيل رغوة عام %1 · Antisilicone/S %1,5 · ممتص UV %8 · عامل إطفاء اللمعة NPT %2 |
| نطاق ألوان أحبار Sericom | نظام ألوان Ink System · يتكوّن Ink System من 12 لونًا أساسيًا لخلط ألوان RAL وPantone وHKS. |
| الألوان المعدنية | يمكن الحصول على الألوان المعدنية فقط بخلط الورنيش الشفاف 1001 70 TR مع المعجون المعدني. استخدم نسب الخلط المرجعية التالية. · معجون ذهبي 75 %10-20 · معجون ذهبي 76 %10-20 · معجون ذهبي 77 %10-20 · معجون برونزي 78 %10-20 · معجون فضي 79-050 %10-15 · قد تتأكسد الألوان المحضّرة بالمعاجين المعدنية بسبب تركيبها. يبلغ عمر تشغيل الأحبار المحضّرة بالمعاجين المعدنية حوالي 8 ساعات. |
| ألوان المعالجة وألوان الحبر الأخرى | 1080 · أصفر · 1081 · ماجنتا · 1082 · أزرق · 1083 · أسود · TP · معجون تمديد اللون · 160 HD · أبيض معتم · 165 HD · أسود معتم |
| الشهادات والمعايير | CLP/GHS EC 1272/2008 EN 71-3 REACH EC 1907/2006 RoHS خالٍ من معادن النزاع · ينطبق EN 71-3 على جميع الأحبار القياسية أحادية وثنائية المكوّن وأحبار Ink System وألوان المعالجة ودرجات HD والألوان الخاصة، شريطة ألا تُركّب بأحبار أو معاجين معدنية أو أصباغ فلورية. |
| حبر الطباعة بالوسادة الصناعي | حبر طباعة بالوسادة ثنائي المكوّن مطوّر لخامات صناعية متنوعة، بتغطية عالية ولمسة لامعة ومتانة ميكانيكية. يمكن تطبيقه على المعادن والزجاج والبولي كربونات والبولي أميد والبولي يوريثان ولدائن هندسية مختلفة. · اختر حبر الطباعة بالوسادة والمصلّب والمخفف وفق الخامة وحرارة المحيط ووقت التجفيف المطلوب ومتطلبات المقاومة الميكانيكية أو الكيميائية. توفر TRİ Elektronik دعمًا فنيًا لاختيار الأحبار والمواد المساعدة المناسبة. |
ثلاثة قرارات منفصلة في تحضير العينة
| الخامة | تحقّق من الخامة وأي طلاء؛ لا تختر السلسلة بناءً على اسم المنتج وحده. |
|---|---|
| التحضير | طابق رموز المصلّب والمخفف والإضافات الأخرى مع السلسلة. سجّل الكميات المستخدمة في الخليط. |
| توقيت الفحص | خطّط لفحص المظهر الأولي بصورة منفصلة عن اختبار متانة التطبيق. التجفيف والتصلّب عمليتان مختلفتان. |
تقييم اللون والمتانة كلًّا على حدة
لا يعني قرب العينة من مرجع اللون تلقائيًا استيفاء متطلبات متانة التطبيق. سجّل مظهر اللون ووضوح التصميم والأداء المطلوب في ظروف الاستخدام كعناوين فحص منفصلة. دوّن تفاصيل الخامة على كل عينة عند اختبار السلسلة نفسها على خامات مختلفة.
التحضير للمناقشة الفنية
- Sericom 1001 — اسم المنتج واللون المستخدم
- معلومات الخامة الأساسية وطلاء السطح
- المعالجة المسبقة المطبّقة وبيئة الإنتاج
- النتيجة البصرية المطلوبة والظروف التي ستتعرض لها الطباعة أثناء الاستخدام